3DMOLDMAKER

Tutorial de molde para resina

Aprenda a fazer um molde 3D para resina

Este guia mostra como fazer um molde 3D para resina a partir de uma escultura ou modelo digital, com verificações práticas das linhas de separação, desmoldagem, cura e moldagens repetíveis.

O prompt vai para o Industrial Studio
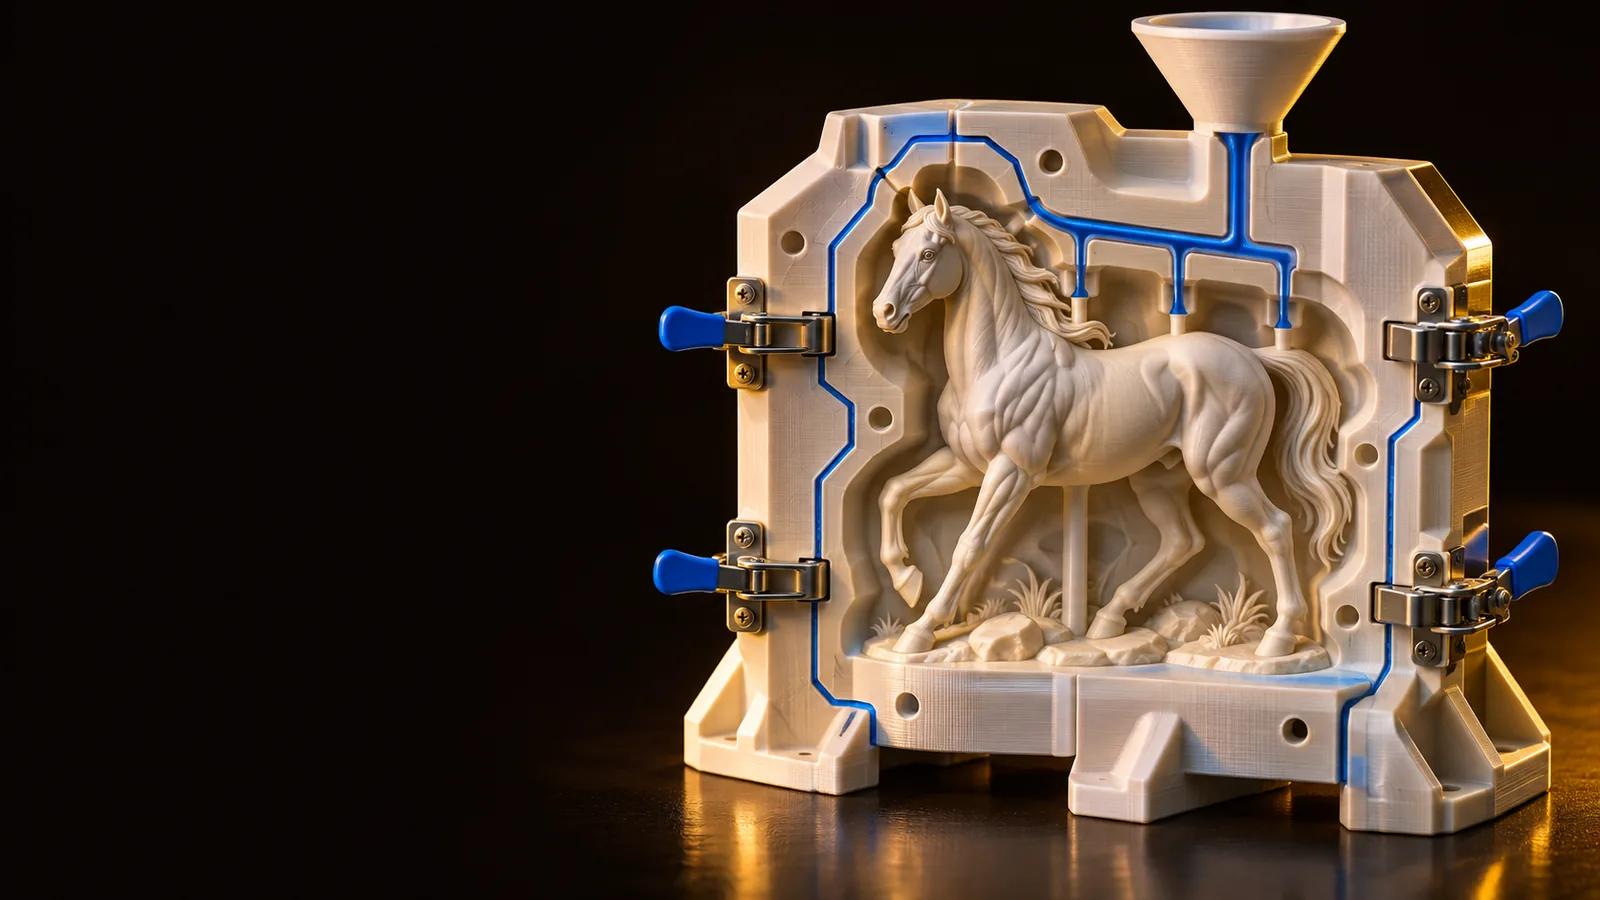
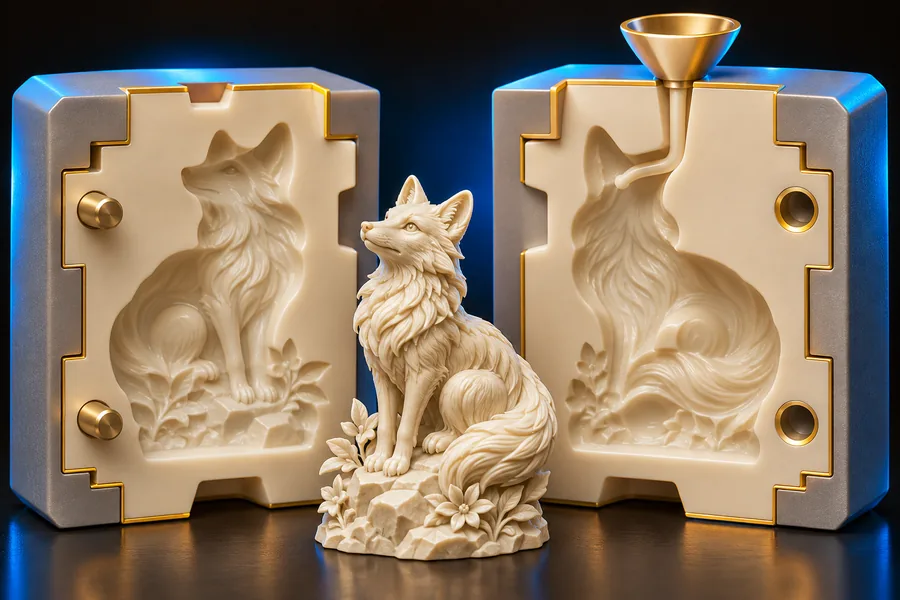
Um conceito de molde 3D escultural preparado para fundição de resina

Etapas numeradas

Siga o fluxo de trabalho na ordem: prepare o positivo, construa o sistema do molde e, em seguida, faça a moldagem e inspecione o resultado.

  1. 1

    Prepare o modelo mestre

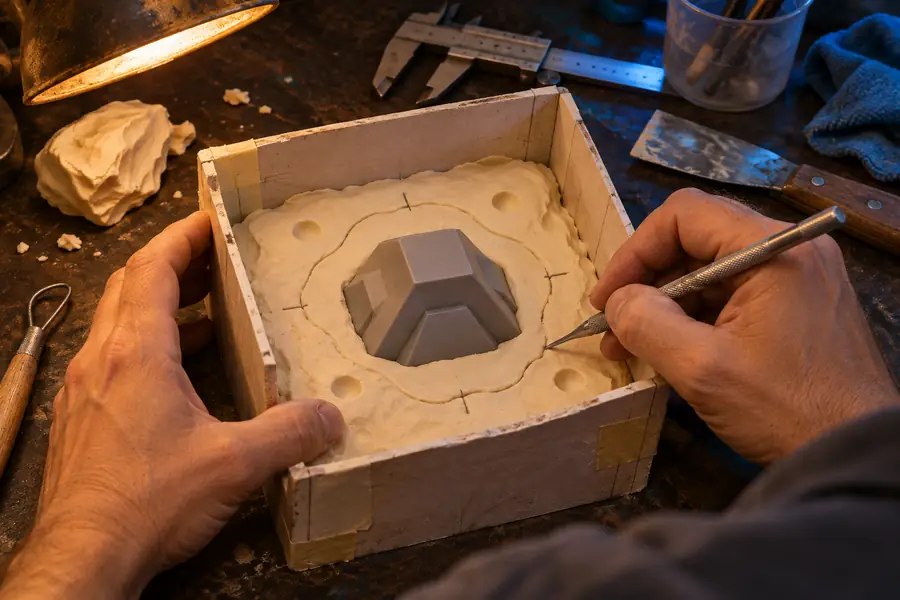
    Limpe o modelo, feche os furos, suavize os detalhes frágeis e decida onde o molde deve se separar. Adicione uma leve inclinação de saída onde a peça curada precisar deslizar para fora.

  2. 2

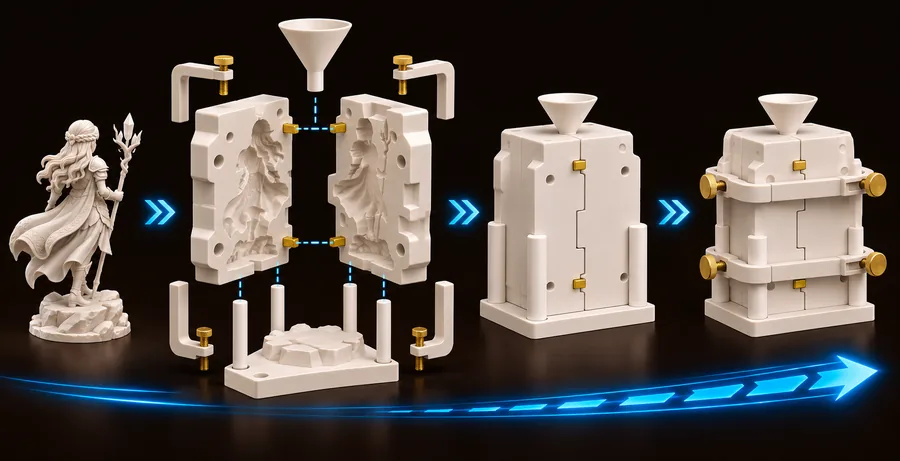
    Construa o corpo do molde

    Crie uma caixa ou concha estável ao redor do modelo mestre, adicione chaves de registro e um caminho de vazamento e, em seguida, verifique se nenhum rebaixo prende a peça acabada.

  3. 3

    Moldagem e desmoldagem

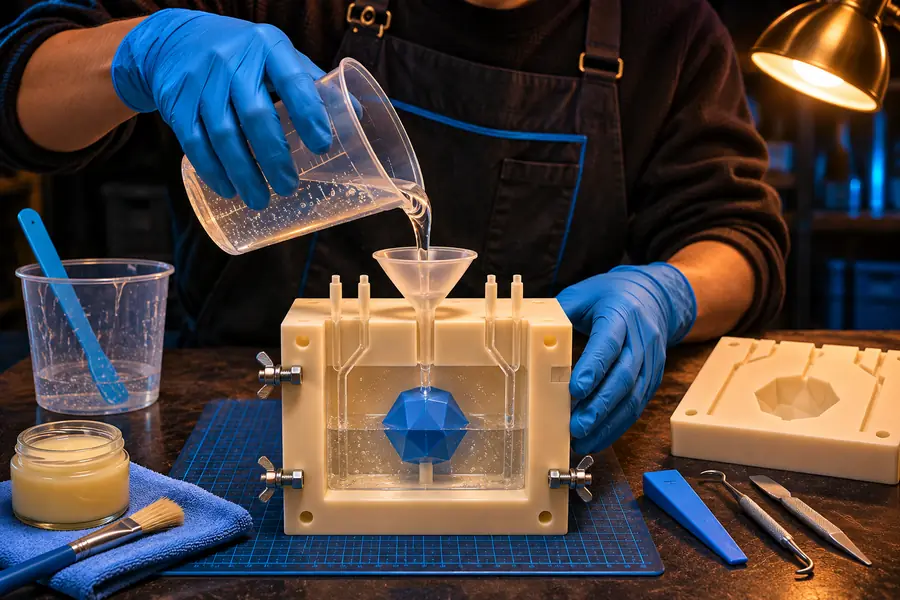
    Misture a resina com precisão, despeje lentamente por um único ponto, aguarde a cura completa e remova o molde sem forçar paredes finas ou detalhes delicados.

Erros comuns e soluções

A maioria das peças fundidas em resina que decepcionam resulta de problemas de geometria, preparação ou processo, e não da própria resina.

Um design de molde seccionado mostrando uma linha de separação planejada

A peça fica presa dentro do molde

Uma reentrância ou parede quase vertical pode estar impedindo a desmoldagem. Refaça a linha de partição, divida o molde em seções adicionais ou adicione um ângulo de saída ao modelo mestre antes de fazer outro molde.

VERIFIQUE PRIMEIRO

Trace o caminho de remoção da peça curada antes de finalizar a carcaça do molde.
Uma montagem de molde com seções alinhadas e uma emenda visível

A resina vaza pela junção

Uma caixa deformada, uma fraqueza nos encaixes ou uma fixação irregular podem abrir a linha de partição. Achate as superfícies de contato, reforce os encaixes e use pressão controlada em vez de apertar excessivamente.

REGRA DA JUNÇÃO

A junção deve fechar uniformemente sem esmagar o material do molde.

Um fluxo de trabalho de molde ilustrando um vazamento controlado de resina

Aparecem bolhas ou detalhes incompletos

O ar pode se acumular em pontos altos, canais estreitos ou relevos profundos. Mova a abertura de vazamento, adicione uma saída de ar no ponto alto onde o ar fica preso e despeje em um fio fino para que a resina possa fluir ao redor do detalhe.

CAMINHO DO AR

Toda bolsa de ar presa precisa de uma rota para escapar.

Dicas avançadas

Use esta lista de verificação para tornar o fluxo de trabalho mais repetível quando o modelo tiver detalhes finos, seções estreitas ou uma silhueta complexa.

Obrigatório Opcional
  • Inspecione o modelo mestre em escala real e feche as lacunas não manifold antes de construir o molde.

    Obrigatório

    Um positivo estanque é a base de um molde limpo.

  • Escolha uma linha de partição que siga a borda menos visível e evite prender detalhes.

    Obrigatório

    A divisão mais curta nem sempre é a mais fácil.

  • Deixe espaço ao redor do modelo para as paredes do molde, as braçadeiras e uma remoção segura.

    Obrigatório

    Paredes finas flexionam e podem deformar a peça moldada.

  • Adicione chaves de registro arredondadas e fáceis de limpar.

    Obrigatório

    Chaves afiadas podem rasgar o material flexível do molde.

  • Planeje uma abertura para despejo e pelo menos um respiro para pontos altos fechados.

    Obrigatório

    O melhor layout depende da orientação do modelo.

  • Use desmoldante compatível e sele os modelos-mestre porosos antes da moldagem.

    Obrigatório

    Teste a compatibilidade primeiro em uma área escondida.

  • Mantenha uma pequena seção de teste para combinações incomuns de resina, pigmento ou molde.

    Opcional

    Um teste pode revelar problemas de cura ou desmoldagem antes de um despejo completo.

Use estas páginas complementares quando precisar escolher um fluxo de trabalho, comparar abordagens ou planejar um molde mais especializado.

Como os fluxos de trabalho para moldes de resina evoluíram

Os princípios básicos são antigos, mas a modelagem digital facilitou o teste das linhas de divisão e a iteração antes do uso de materiais físicos.

  1. Fabricação de moldes de gesso e argila

    Artesãos moldavam formas reutilizáveis ao redor de um modelo físico, contando com emendas cuidadosas, ângulos de saída e desmoldagem manual.

  2. Moldes de borracha e elastômeros

    Materiais flexíveis para moldes facilitaram a reprodução de reentrâncias e formas detalhadas para a produção em pequenos lotes.

  3. Linhas de partição projetadas no computador

    Ferramentas de CAD e escultura permitem aos fabricantes inspecionar a espessura das paredes, o alinhamento, os canais de ventilação e os caminhos de remoção antes da fabricação.

  4. Modelos impressos e caixas para moldes

    A impressão 3D acessível tornou práticos os modelos personalizados e os dispositivos modulares para moldes em trabalhos de hobby, estúdio e prototipagem.

  5. Conceitos de moldes orientados por prompts

    Um fabricante de moldes 3D agora pode ajudar a desenvolver rapidamente um ponto de partida visual, enquanto o fabricante ainda verifica a geometria e as restrições de fundição.

Antes e depois: uma divisão de molde mais limpa

Compare um primeiro layout rudimentar com uma divisão mais bem planejada, que oferece à peça um caminho de remoção mais claro e uma emenda mais controlada.

Layout inicialLayout refinado
Um conceito inicial de molde de resina com uma divisão menos definida Um design de molde 3D refinado com seções e alinhamento mais claros Layout inicial Layout refinado

Arraste o divisor para verificar como o planejamento da linha de partição altera o molde.

Dicas avançadas por formato de molde

Escolha o painel mais próximo do seu projeto e, em seguida, adapte as mesmas verificações de preparação, ventilação e desmoldagem ao material que estiver usando.

Moldes de uma parte para formas abertas

Use um molde de uma parte quando o modelo puder ser retirado diretamente e a peça fundida tiver uma face aberta ampla. Este é o formato mais simples, mas não é adequado para reentrâncias profundas.

  • Mantenha a direção de remoção evidente.
  • Coloque a abertura de vazamento no ponto mais alto possível.
  • Use uma base nivelada para manter o molde estável durante a cura.

Moldes de duas partes para formas fechadas

Um molde de duas partes é útil quando a peça fundida é fechada ou precisa ser capturada por lados opostos. Dedique mais tempo à divisão, ao registro e à linha de junção, pois esses elementos determinam se o molde fechará com precisão.

  • Evite fazer a divisão atravessar os detalhes mais visíveis.
  • Use chaves de registro arredondadas com espaçamento suficiente.
  • Inclua um respiro onde o ar pudesse ficar preso.

Carcaças impressas para suporte rígido

Uma carcaça rígida impressa pode dar suporte a um molde interno flexível ou atuar como um dispositivo reutilizável. Ela é valiosa para formas maiores, mas a carcaça deve estar alinhada e ser resistente o suficiente para evitar deformações durante o vazamento.

  • Deixe espaço para o molde interno e as braçadeiras.
  • Arredonde transições acentuadas que possam danificar o inserto flexível.
  • Verifique se a carcaça pode ser aberta sem raspar o molde.

Transforme sua ideia de molde em um ponto de partida viável

Descreva o objeto, o material e o objetivo da fundição no Industrial Studio para explorar um conceito de molde 3D e, em seguida, use as verificações deste guia antes de produzir o molde físico.

Criar design do molde
  • Comece pelo objeto e pelo uso pretendido da resina.
  • Revise a linha de partição e o caminho de remoção.
  • Trate o conceito gerado como um ponto de partida para o design.

Perguntas frequentes do tutorial

Estas respostas abrangem as questões práticas que geralmente surgem ao planejar um molde de resina a partir de um modelo físico ou digital.

Prepare e sele o modelo, escolha uma linha de partição, construa o corpo do molde e adicione recursos de registro, vazamento e respiro. Depois que o material do molde curar, aplique um desmoldante compatível, misture a resina com precisão, despeje lentamente e aguarde a cura completa antes de desenformar.

Sim, mas o modelo mestre impresso deve ser limpo, estar totalmente curado e ser selado se a superfície for porosa ou apresentar camadas. Teste o desmoldante em uma pequena área, pois algumas resinas, revestimentos e materiais de molde podem aderir inesperadamente.

Crie uma rota para o ar preso escapar melhorando a orientação do modelo, adicionando respiros ou alterando a abertura de vazamento. Misture suavemente, despeje em um fio fino e siga as orientações do fabricante da resina para equipamentos de pressão ou vácuo, se você os utilizar.

O material ideal depende da resina, do nível de detalhe, da flexibilidade necessária e do número de peças a serem fundidas. O silicone flexível costuma ser útil para formas detalhadas ou com reentrâncias, enquanto uma carcaça rígida impressa ou fabricada pode fornecer suporte ao redor de um molde flexível.

Escolha a linha que permita que a peça curada saia do molde com o mínimo de força, mantendo a emenda afastada dos detalhes visíveis importantes. Verifique o caminho completo de remoção antes de decidir, pois uma divisão visualmente simples ainda pode prender uma reentrância.

Explore ferramentas 3D